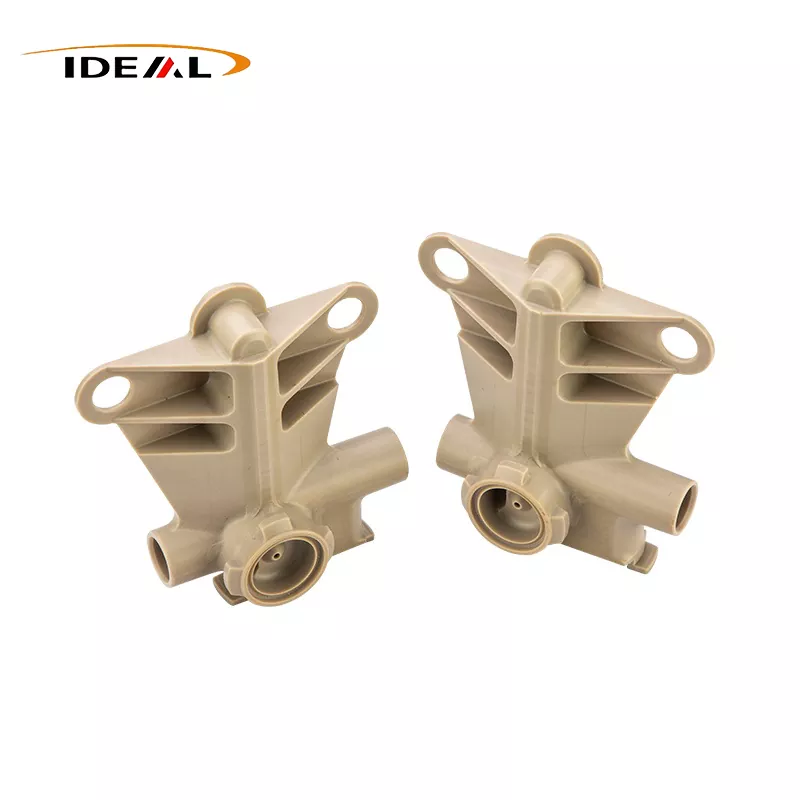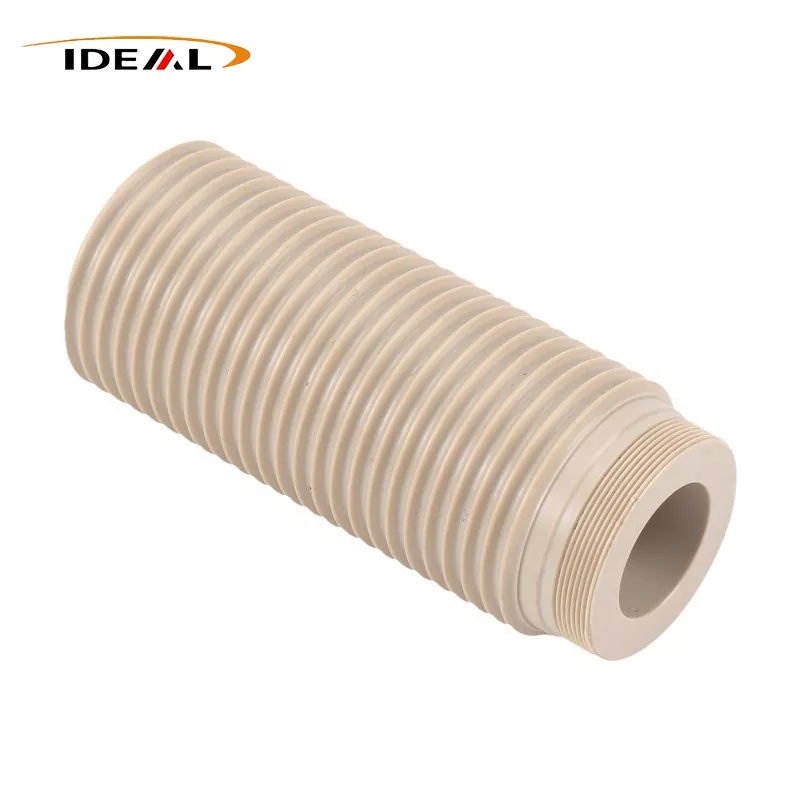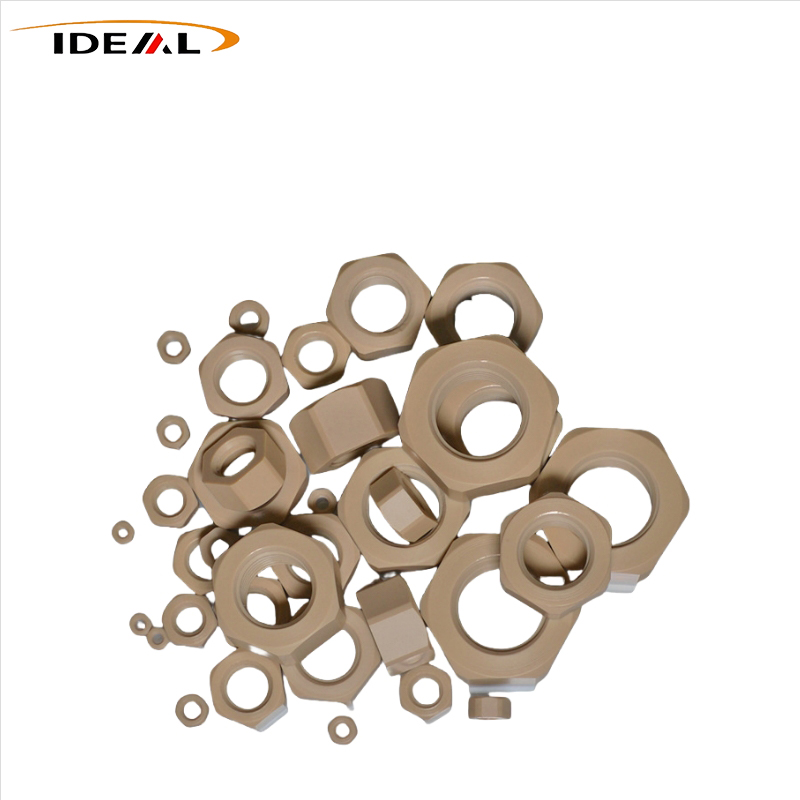

Као професионални добављач у Кини, Идеал Пластиц обезбеђује високостабилне ПЕЕК причвршћиваче индустријске класе прилагођене за екстремне радне сценарије где традиционални метални затварачи не раде стабилно. Покривајући чисте, угљеником пуњене и стаклом пуњене ПЕЕК класе, ови немагнетни, изолациони затварачи пружају врхунску отпорност на високе температуре и корозију за полупроводничке, хемијске, медицинске и нову енергетску прецизну опрему. Подржана 14+ година искуства у производњи пластике у инжењерингу, фабрика усваја стандардизоване ЦНЦ процесе обраде и бризгања, при чему су сви производи усклађени са РЕАЦХ стандардима како би се осигурала дугорочна оперативна стабилност прецизних индустријских склопова.
Специјализована за производњу пластике у инжењерингу високих перформанси, Идеал Пластиц, поуздан кинески произвођач, производи прилагођене и стандардне ПЕЕК причвршћиваче који замењују конвенционална решења металних затварача за екстремна индустријска окружења. За разлику од обичних пластичних затварача, наша серија ПЕЕК затварача усваја ПЕЕК сировине високе чистоће и професионалне модификоване формуле за пуњење, комбинујући зрело бризгање и петоосне ЦНЦ прецизне технологије обраде. Сви производи пролазе строгу фабричку инспекцију и третман за отклањање стреса, у потпуности испуњавајући ДИН и ИСО индустријске стандарде и решавајући кључне тачке болова као што су електромагнетне сметње, хемијска корозија и старење на високим температурама са којима се суочавају метални затварачи у раду прецизне опреме.
| Назив производа | ПЕЕК Фастенерс |
| Материјал | Непуњен ПЕЕК, ПЕЕК пуњен угљеником, ПЕЕК пуњен стаклом |
| Боја | Црна, беж (доступне прилагођене боје) |
| Тхреад Типе | Метричка, империјална |
| Ектернал Тхреад Аццураци | Маинстреам користи степен толеранције 6г; 5г разред је доступан за високо прецизну полупроводничку опрему |
| Интерна прецизност навоја | Маинстреам користи 6Х степен толеранције; 5Х се користи за високу прецизност |
| Димензионална толеранција | Толеранција стандардних делова: ±0,05-0,10мм; Толеранција прецизних прилагођених делова: ±0,02-0,05 мм |
| храпавост површине | Обични индустријски делови Ра1,6-3,2μм; Полупроводничка класа чисте собе може постићи Ра≤0,8 μм |
| Метричке спецификације залиха | М1.6, М2, М2.5, М3, М4, М5, М6, М8, М10, М12 |
1. По врсти производа: Укључујући ПЕЕК завртње, ПЕЕК завртње, ПЕЕК матице, пуњене ПЕЕК клинове, ПЕЕК подлошке и ПЕЕК копче, чинећи комплетан сет пластичних решења за причвршћивање.
2. По типу главе завртња: Покривни завртњи са утичницом, Торк завртњи, завртњи са шестоугаоном главом, завртњи са равном главом и упуштени завртњи за различите захтеве за простором за монтажу.
3. По разреду пријаве: Општа индустријска класа, класа полупроводника и медицинска класа, са одговарајућим контролама сировина и чистоће за сваки разред.
ПЕЕК (полиетеретеркетон) пружа основну основу перформанси за ПЕЕК причвршћиваче, а његова стабилна молекуларна структура доноси вишеструке функционалне предности којима конвенционална инжењерска пластика не може да парира.
1. Изолација и електрична изолација: Неиспуњен ПЕЕК је инхерентно изолациони и непроводни, изолујући проводне путеве између компоненти и заштитних модула кола.
2. Заштита од сметњи од немагнетних и магнетних поља: ПЕЕК је потпуно немагнетни и не може се намагнетисати или генерисати магнетна поља.
3. Отпорност на хемијску корозију: ПЕЕК отпоран на већину растварача, слабе киселине и алкалије и многе уобичајене индустријске хемијске растворе.
4. Ниска емисија и чиста монтажа: ПЕЕК материјал показује ниску емисију гасова и минималну контаминацију крхотина унутар затворених комора опреме.
5. Смањење тежине и смањење тежине: У поређењу са причвршћивачима од нерђајућег челика, значајно смањује тежину, што га чини погодним за компоненте за тестирање ваздухопловства и склопове лагане опреме.
Ове комбиноване карактеристике чине серију затварача преферираним када метални делови представљају нежељену проводљивост, магнетизам или ризик од корозије.
ПЕЕК причвршћивачи са навојем се производе на два главна начина: ЦНЦ обрадом и бризгањем. Висока тачка топљења и ниска топлотна проводљивост ПЕЕК-а стварају јасне границе обраде између ове две методе.
Као главни процес, већина полупроводничких, медицинских и високо прецизних причвршћивача користи сечење шипки или листова. Нису потребни калупи, што омогућава израду прототипа, производњу малих серија и нестандардно прилагођавање. Пружа поуздану тачност навоја и конзистентност димензија.
Изазови ЦНЦ обраде леже у:
● Јако хабање алата за пуњење: ПЕЕК пуњен угљиком и стакленим влакнима имају високу тврдоћу, што доводи до брзог хабања карбидних алата током сечења. Након отупљивања, алат цепа профил навоја, изазивајући неравнине и микро-пукотине које је тешко открити голим оком, али су веома склоне пуцању након склапања. Морају се користити дијамантски или висококвалитетни карбидни алати, који захтевају честе промене и одржавање алата, повећавајући трошкове обраде.
● Термички напон обраде и ризици заосталих напрезања: ПЕЕК има слабу топлотну проводљивост, што отежава дисипацију топлоте током сечења. Локализоване високе температуре могу изазвати деградацију материјала и избељивање. Ако се растерећење напрезања не изврши након грубе обраде, преостало напрезање остаје унутар дела. Након складиштења и загревања долази до деформације навоја и пуцања, што резултира честим дефектима у индустрији. Проблеми са стресом су посебно изражени у малим М2 и М3 деловима.
● Потешкоће у обради навоја малих димензија: Мицро ПЕЕК причвршћивачи попут М2 и М2.5 имају танке навоје и ломљиви су. Славине су склоне ломљењу током урезивања, а скривене микро-пукотине се лако стварају током обраде; принос је низак, за разлику од ултра-високог приноса вијака од нерђајућег челика.
ПЕЕК има тачку топљења изнад 343 ℃, што захтева специјализоване калупе за високе температуре и опрему за бризгање. Прозор процеса је узак, а почетно улагање у калуп је велико. Велика улагања у калуп и дуги циклуси отварања калупа; ограничена прецизност навоја, склона недостатку материјала и неравнинама; висока стопа кварова за сложене облике главе и мале делове.
Потешкоћа у бризгању лежи у тачки топљења ПЕЕК-а изнад 343 ℃, што захтева високотемпературне бурад и калупе. Неадекватно сушење може довести до стварања ваздушних мехурића и сребрних пруга унутар производа; недовољна температура калупа доводи до недовољне кристалности, што значајно смањује температурну отпорност и отпорност на пузање. Ињекциони навоји су склони несташици материјала, флеку и неравнинама, а поузданост је недовољна у апликацијама високе прецизности.
Идеал Пластиц пажљиво контролише оба процеса, бирајући одговарајући производни метод на основу количине серије, величине, прецизности и степена примене сваке поруџбине.
Свака серија ПЕЕК причвршћивача пролази кроз дефинисани скуп фабричких инспекција и контролних корака пре испоруке, минимизирајући скривене ризике квара у опреми врхунског квалитета.
1. Тхреад Инспецтион: 100% инспекција мерача покрета/не-го навоја; мерачи за кретање треба да се зашрафљују глатко, а мерачи који се не крећу треба да заврну не више од 2 навоја; мале величине као што су М2 и М3 добијају специјалну проверу да би се проверило да ли има окрњених нити и микропукотина.
2. Димензионална инспекција: Мерења се врше на собној температури (20℃) како би се избегле грешке мерења узроковане термичким ширењем и контракцијом; критичне димензије се контролишу помоћу калибара и микрометара према цртежима или стандардима; за узорке прецизних делова припремају се извештаји у пуној димензији.
3. Визуелни преглед + узимање узорака лупе: Проверите делове на пукотине, зарезе, загорело бељење и неравнине; навоји и жлебови на глави треба да буду без срушених ивица и уситњених углова; компоненте пунила треба проверити на агломерацију пунила и избочине.
4. Деструктивна верификација узорковања (спецификације високог ризика): За мале серије као што је М2/М2.5, узорци се узимају за испитивање деструктивног момента да би се проверила отпорност навоја на деструктивне силе и унапред идентификовали потенцијални скривени ризици од пуцања.
5. Контрола чистоће (класа полупроводника): Ултразвучно чишћење за уклањање микрочестица остатака резања; чисто, антистатичко паковање за спречавање секундарне контаминације.
Ове вишестепене провере помажу купцима да избегну уобичајене проблеме са квалитетом који се налазе у јефтиним алтернативама доступним на тржишту.
Многи термопласти високих перформанси се користе за производњу причвршћивача. Избор исправног полимера захтева балансну температурну отпорност, перформансе пузања, ломљивост и хемијску компатибилност за циљни склоп.
| Материјал | Кључне предности | Главна ограничења | Типична примена |
| ПЕЕК | Уравнотежена жилавост, мало испуштање гасова, широка хемијска отпорност, контрола напрезања која се може жарити | Висока цена сировине, пузање изнад Тг 143℃, ограничено на јаке оксидансе | Полупроводнички вакуум, медицински МРИ, хемијска корозивна окружења |
| ПИ | Отпорност на ултра високе температуре, ниско вакуумско испуштање гасова | Веома ломљиви навоји, тешко се поново састављају, велика тешкоћа обраде | Статички уређаји за ултрависоке температуре са минималним растављањем |
| ПАИ | Висока крутост, добра отпорност на хабање, стабилан на повишеној температури | Већа кртост од ПЕЕК-а, висока апсорпција влаге, ризик од пуцања у одређеним медијима | Статично причвршћивање отпорно на високе температуре |
| ППСУ | Висока ударна жилавост, доступна је поновљена стерилизација паром | Нижа дуготрајна отпорност на топлоту, ограничена отпорност на раствараче, веће испуштање гасова | Причвршћивање медицинске и прехрамбене опреме |
| ППС | Нижа цена, добра отпорност на пламен и отпорност на хидролизу | Крхки навоји, слаба отпорност на пузање, нису погодни за вакуум | Причвршћивање статичке изолације средње температуре са ограниченим буџетом |
| ПЕИ | УЛ94 В0, добра стабилност димензија, лакше бризгање | Некристална, умерена хемијска отпорност, већа вакуумска преципитација | Причвршћивање електронске и опште медицинске изолације |
Ниједан материјал не функционише за све случајеве употребе. Упоредна табела помаже инжењерима да брзо сузе опције материјала у складу са радном температуром, захтевима за вакуум, излагањем хемикалијама и учесталошћу одржавања.
Случај 1: Серијско пуцање М3 ЦФ ПЕЕК шрафова у полупроводничким вакуум коморама
Симптом: Сви шрафови су прошли монтажно тестирање, али су почели да пуцају након 50 циклуса високе температуре.
Основни узрок: Директна завршна обрада након ЦНЦ грубе обраде, прескакање средњег жарења, што резултира резидуалним напоном сечења и комбинованим ослобађањем напрезања услед термичког циклуса.
Решење: Примените процес принудног грубог обрађивања, жарења и завршне обраде.
Случај 2: Дуготрајно лабављење хемијске опреме, без видљивих прелома
Симптом: Обртни момент монтаже је био на месту, нема ломова, али се предоптерећење континуирано смањивало након промене температуре.
Основни узрок: Радна температура је премашила Тг (143℃), што доводи до неусклађености пузања и термичког ширења под континуираним оптерећењем.
Решење: Замените са ГФ ПЕЕК класом, додајте ПЕЕК подлошке и спроведите периодично поновно затезање.
Случај 3: бризгани ПЕЕК завртњи нетакнути на собној температури, брзо скидање навоја на високим температурама
Феномен: Пролази тест на собној температури, али конци брзо пропадају на 180 ℃.
Основни узрок: Недовољна температура калупа, ниска кристалност и недовољна отпорност на пузање на високим температурама.
Решење: Замените са ЦНЦ обрађеном и жареном верзијом.
Ови практични примери показују да одлуке о куповини не треба да се ослањају само на цену, већ и на пуну контролу процеса укључујући жарење и управљање кристалношћу.
О1: Постоји мали ризик од попуштања. ПЕЕК има већи коефицијент топлотног ширења од метала, а наизменичне топле и хладне температуре ће изазвати смањење предоптерећења, што се може компензовати подлошкама и периодично поново затегнути.
А2: Потпуно подржан. Прилагођавање специјалних корака навоја, облика главе, степеница и неправилних структура на основу 2Д/3Д цртежа купаца је доступно без потребе за прављењем калупа.
О3: У нормалним условима рада на собној температури, могу да трају скоро неограничено. У условима високе температуре, корозије и динамичких вибрација, животни век зависи од избора материјала и обртног момента монтаже. Исправан избор може осигурати трајност током читавог животног циклуса опреме.
А4: Непопуњен ПЕЕК ≥1,5Д; ЦФ ПЕЕК ≥2Д (Д = номинални пречник навоја). ПЕЕК причвршћивачи са финим навојем се не препоручују због њихове ниске чврстоће на смицање.
А5: Није погодно за примарне носиве конструкције са тешким ударима, јака оксидирајућа кисела окружења или апликације које захтевају изузетно велику силу претходног затезања. Механичка чврстоћа је нижа од металних причвршћивача.