Идеал Пластиц нуди ПЕЕК О-прстенове у стандардним АС568 и ГБ спецификацијама, као и прилагођене нестандардне величине. Доступни у чистом ПЕЕК-у и модификованим врстама—као што су карбонска влакна или пуњени графитом—ови О-прстенови се производе комбинацијом прецизне ЦНЦ обраде и бризгања при високим температурама. Свеобухватан процес жарења за ублажавање напрезања ефикасно елиминише проблеме као што су деформација, отицање и цурење узроковано термичким циклусом, обезбеђујући тачност димензија и стабилност далеко бољу од стандардних пластичних заптивача. Добијте понуду!
ПЕЕК О-прстенови које обезбеђује произвођач Идеал Пластиц су чврсте прецизне статичке заптивне компоненте. Углавном су дизајнирани за статичко заптивање и заптивање мале брзине, кратког хода, способно да испуни захтеве за заптивање у екстремним радним условима.
Они прецизно попуњавају празнине између делова који се спајају како би ефикасно спречили цурење течности, излазак гаса и губитак вакуума. У међувремену, они блокирају спољашњу прашину, нечистоће и загађиваче да уђу у опрему, обезбеђујући поуздане укупне перформансе заптивања.
Одликују се округлим обликом петље и кружним попречним пресеком, ПЕЕК О-прстенови захтевају стандардне жлебове О-прстенова претходно обрађене на опреми за уградњу. Произведени у складу са АС568 америчким стандардима и националним метричким стандардима, они подржавају стандардизовану производњу великих размера са одличном универзалном компатибилношћу.
ПЕЕК О-прстенови се суштински разликују од ПЕЕК заптивки и не могу се произвољно заменити. ПЕЕК О-прстенови се примењују за заптивање типа жлебова да би се постигло стабилно статичко заптивање и благо динамичко заптивање. Насупрот томе, ПЕЕК заптивке имају флексибилне обрисе, различите опције дебљине и прилагодљиве профиле. Они остварују заптивање велике површине преко компресије површине прирубнице и погодни су за различите широке равне заптивне површине прирубнице.
Строго је забрањена замена заптивки прирубница са ПЕЕК О-прстеновима. Ултра-мала контактна површина О-прстенова ће узроковати неуједначену компресију на површинама прирубница и значајно повећати ризик од квара заптивања.
Направљен од висококвалитетног ПЕЕК материјала, производ има високу тачку топљења, лошу флуидност талине и очигледно кристализационо скупљање, пружајући високу структурну стабилност и прилагодљивост тешким индустријским радним условима.
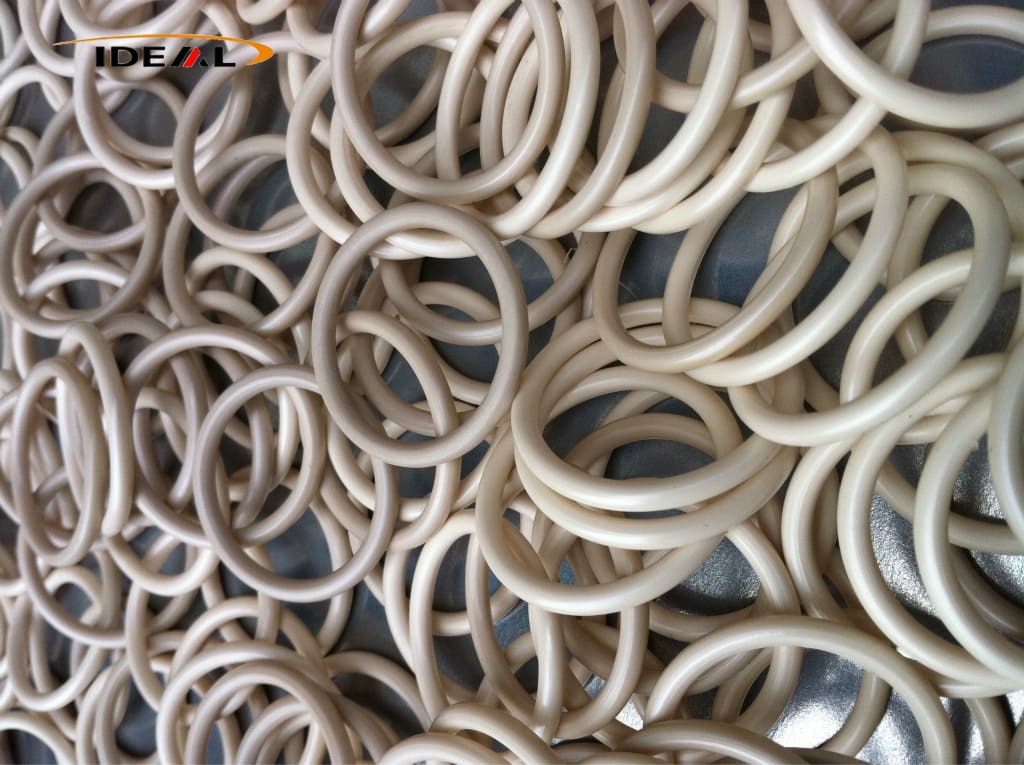
Као крути прецизни делови за статичко заптивање, производи су применљиви на статичко заптивање и заптивање малим брзинама у екстремним условима. Поуздано спречавају цурење течности и гаса, избегавају губитак вакуума и изолују спољашње загађиваче, одржавајући дугорочне стабилне перформансе заптивања.
Усвајајући стандардизовану кружну структуру са округлим попречним пресеком, О-прстенови се савршено уклапају у стандардне прстенасте жлебове. Чврст унутрашњи контакт обезбеђује стабилно статичко заптивање и благе динамичке ефекте заптивања.
Произведени стриктно у складу са АС568 америчким стандардима и националним метричким стандардима, производи имају јединствене спецификације, подржавајући индустријску стандардизовану производњу великих размера са снажном универзалношћу и прилагодљивошћу.
ПЕЕК О-прстенови и ПЕЕК заптивке имају различито позиционирање примене. О-прстенови су специјализовани за сценарије заптивања у облику жлебова, док се прилагодљиве ПЕЕК заптивке прилагођавају заптивање равних прирубница велике површине. Забрањена је произвољна замена да би се избегли ризици квара заптивања.
Користећи предности својстава ПЕЕК материјала, производи имају отпорност на високе температуре захваљујући високој тачки топљења. Њихова лоша флуидност растапа и значајно скупљање при кристализацији обезбеђују високу структурну стабилност обликовања, погодну за дуготрајну употребу у сложеним и тешким индустријским окружењима.
Професионална заптивна структура у облику жлебова обезбеђује уједначену компресију и чврсто приањање. За разлику од равног начина компресије заптивки, ефикасно избегава неуједначено оптерећење на површинама прирубница и елиминише скривене опасности од цурења и квара заптивања.
|
Ставка
|
Спецификација
|
|---|---|
|
Назив производа
|
ПЕЕК (полиетер етар кетон) О-прстенови
|
|
Материјал
|
Непуњен ПЕЕК, ПЕЕК пуњен угљеником, ПЕЕК пуњен графитом/ПТФЕ
|
|
Боја
|
Црна, беж
|
|
Амерички стандард АС568 Пречник попречног пресека
|
1,78 мм (0,070"), 2,62 мм (0,103"), 3,53 мм (0,139"), 5,33 мм (0,210")
|
|
ГБ/Т3452.1 Пречник попречног пресека
|
1,80 мм, 2,65 мм, 3,55 мм, 5,30 мм, 7,00 мм
|
|
Сампле Сервице
|
Да се преговара
|
|
Цертификати
|
ИСО9001, РоХС, РЕАЦХ
|
|
Стандардна класификација величина
|
Амерички стандардни АС568 ПЕЕК О-прстенови, ГБ/Т 3452.1 Стандардни ПЕЕК О-прстенови, нестандардно прилагођавање
|
У поређењу са пластиком опште намене, производња ПЕЕК О-прстенова поставља много веће техничке препреке. Два зрела процеса масовне производње доминирају индустријом: прецизна ЦНЦ обрада и високотемпературно прецизно бризгање. Ове две методе се у великој мери разликују по карактеристикама готових делова, одговарајућим количинама поруџбина и укупним ценама.
|
Модул за обраду
|
Детаљан опис
|
|---|---|
|
Комплетан производни ток
|
Почните са инспекцијом квалитета увезеног чистог ПЕЕК материјала за шипке и лимове. Празни делови се подвргавају третману пре жарења како би се унапред елиминисала унутрашња напетост сировог материјала. Након прелиминарног ЦНЦ стругања за формирање прстенастих полупроизвода, врши се прецизно завршно стругање ради оптимизације профила попречног пресека, након чега следи калибрација концентричности. Сви радни предмети ће бити подвргнути секундарном жарењу за ублажавање напрезања како би се уклонио заостали напон сечења, затим ће проћи кроз полирање површине, уклањање неравнина и димензионално тестирање целог опсега пре испоруке.
|
|
Кључни изазови обраде
|
Танкозидни прстенасти ПЕЕК радни комади су структурно крхки. Конвенционалне методе стезања и резања лако изазивају механичке вибрације и еластичне деформације. Након отпуштања учвршћења, одскок материјала ће довести до изобличења, овалне дисторзије и неправилних облика, што ће резултирати лошом прецизношћу монтаже и скривеним ризицима од цурења заптивања.
|
|
Прилагођена решења за оптимизацију
|
Опремите прилагођене флексибилне меке учвршћиваче да бисте распршили концентрисани притисак стезања и избегли локалну екструзијску деформацију. Усвојите позиционирање подршке за велике површине да бисте побољшали укупну стабилност радног предмета током обраде. Ускладите професионалне ПЕЕК посебне алате за сечење и смањите брзину увлачења да бисте ослабили удар и вибрације резања. Спроведите постепено отпуштање учвршћења након машинске обраде како бисте спречили нагло ослобађање напрезања и трајну деформацију дела.
|
|
Модул за обраду
|
Детаљан опис
|
|---|---|
|
Стандардна процедура обликовања
|
ПЕЕК пелете су потпуно осушене и одвлажене како би се елиминисали дефекти влаге. Сировине се равномерно топе у бурету на константној температури од 360–400°Ц, а затим се убризгавају под високим притиском у калуп са константном температуром (180–210°Ц). Прецизно држање притиска се примењује да би се стандардизовала кристализација материјала, након чега следи постепено споро хлађење. Након вађења из калупа, сви делови се подвргавају обједињеном ублажавању напрезања при жарењу, блиц сечењу и свеобухватној верификацији димензија како би се обезбедили квалификовани готови производи.
|
|
Инхерентне потешкоће процеса
|
ПЕЕК материјал има високу кристалност и континуирано скупљање током фазе хлађења и обликовања. Мале флуктуације у температури обликовања ће директно узроковати недоследно скупљање унутрашњег пречника и пречника кабла, што ће резултирати нестабилном толеранцијом димензија и лошом уједначеношћу серије готових О-прстенова.
|
|
Прецизне контролне мере
|
Имплементирајте контролу константне температуре затворене петље и за буре и за калуп да бисте стабилно закључали температурни опсег и минимизирали температурне варијације. Фино подесите време задржавања притиска и параметре циклуса хлађења да бисте уравнотежили брзину кристализације материјала и брзину скупљања у свим правцима. Уједначите унутрашње напрезање готових производа кроз третман жарења након калупа, фундаментално побољшавајући стабилност димензија ПЕЕК О-прстенова који се масовно производе.
|
Обрађени од чврстог необрађеног ПЕЕК материјала, ПЕЕК О-прстенови су круте прецизне статичке заптивне компоненте. За разлику од еластичних заптивки произведених од гуме, најлона, ПОМ-а или стандардног ПТФЕ, оне пружају поуздан капацитет заптивања у тешким окружењима где се традиционални материјали за заптивање боре да одрже перформансе.
Подржан стабилном молекуларном композицијом, ПЕЕК је изузетно отпоран на пузање. Третман жарењем уклања унутрашње заостало напрезање, омогућавајући овим О-прстеновима да одржавају чврст контакт са заптивним површинама усред флуктуирајућих температура и континуираног притиска. Циклуси одржавања опреме могу се знатно продужити.
Материјал толерише широк спектар мазива, расхладних течности и хидрауличних течности. Избегава бубрење, растварање или крхкост када је изложен благим корозивним супстанцама, што одговара статичким местима за заптивање на хемијским цевоводима и системима за обраду течности.
Инсталирани унутар грејних комора и опреме са честим променама температуре, ПЕЕК О-прстенови не омекшавају нити се деформишу као обична пластика. Оригинални облик попречног пресека је очуван под оптерећењем, спречавајући ширење заптивног зазора и упорно цурење под статичким условима високе температуре.
ПЕЕК основна смола не садржи пластификаторе или испарљиве адитиве. Испарљиво ослобађање остаје минимално на високим температурама, елиминишући контаминацију честицама унутар затворених комора. Ово својство чини ПЕЕК О-прстенове широко коришћеним за опрему за обраду полупроводничких плочица, вакуумске посуде и машине за медицинску стерилизацију.
Класификовани као круте прецизне статичке заптивке, ПЕЕК О-прстенови се истичу по толеранцији на високе температуре, изванредној отпорности на пузање, хемијској инертности, малом ослобађању гасова и инхерентном самоподмазивању. Првенствено су дизајнирани за статичко заптивање и микро клипно заптивање мале брзине кратког хода и нису погодни за високофреквентне услуге динамичког клипног заптивања са дугим ходом.
ПЕЕК првог квалитета карактерише ултра-ниска испарљивост како би се избегла контаминација коморе и отпоран је на микро-цурење изазвано пузањем током дуготрајног рада у вакууму.
Ови уређаји раде са благим континуираним кретањем и повременим циклусима старт-стоп, где је редовно допуњавање масти непрактично. ПЕЕК-ово природно самоподмазивање омогућава рад без одржавања.
Опрема се суочава са драстичним температурним флуктуацијама и излагањем хемијском медијуму; стандардне пластичне заптивке лако бубре и деградирају у таквим окружењима.
Издржава цикличне температуре у распону од -60°Ц до 260°Ц и отпоран је на деформације и цурење усред поновљених термичких промена.
- Специјализовани за прилагођене ПЕЕК О-прстенове (чврсте пластичне заптивне елементе)
- Дизајниран за високе температуре, високи притисак, вакуум и корозивна окружења
- Замењује традиционалне гумене заптивке за екстремне услове рада
- Елиминише скривено цурење и повремени квар заптивања
- Отпоран на деформацију пузања под дуготрајном високом топлотом
- Смањује испаривање гасова и контаминацију честицама у вакууму
- Обезбеђује стабилне перформансе заптивања у критичној опреми
- Користи само 100% девичанску ПЕЕК смолу
- Нема рециклираних материјала за полупроводничке, медицинске и чисте апликације
- Материјали одабрани на основу услова рада, потреба за прецизношћу и обима поруџбине
- Ниско испуштање гасова, нула честица, испуњавање строгих стандарда чистоће
- Произведено према цртежима купаца или стандардним спецификацијама: АС568 / ГБ/Т3452
- Строга контрола унутрашњег пречника (ИД) и пречника кабла
- Закривљена заптивна површина без огреботина, удубљења, пора, пукотина и инклузија
- Нема неравнина, блица или видљивих трагова алата
- Линије за раздвајање калупа удаљене од области заптивања (за изливене делове)
- Обавезно жарење за све врхунске ПЕЕК О-прстенове
- Елиминише заостало напрезање од машинске обраде и обликовања
- Спречава деформацију, повећање зазора и цурење узроковано термичким циклусом
- Осигурава дугорочну стабилност димензија
- Интерне прецизне ЦНЦ радионице
- Подржава прилагођавање цртежима или узорцима
- Могућност и ЦНЦ обраде и прецизног бризгања
- Доследан квалитет за мале серије и масовну производњу
- Опрема за производњу полупроводника
- Медицински уређаји и системи за стерилизацију
- Високо вакуумске коморе и компоненте
- Нови енергетски, хемијски и прецизни инструменти
- Производи који се извозе широм света
- Опслужује међународне клијенте у индустрији врхунске опреме
- Фокусирајте се на дугорочна, стабилна и поуздана партнерства за заптивање
А1: ЦНЦ обрада не захтева прилагођене калупе и пружа брже време обраде. Подржава потпуно нестандардне прилагођене димензије и нуди строжу контролу напрезања, савршено погодан за узорке, мале серије наруџби, као и апликације високе прецизности заптивања у областима полупроводника и медицине. Ињекционо ливење је исплативо за велике наруџбине стандардних величина, иако се примењују накнаде за калупе и време испоруке је дуже. Можете поделити своје цртеже, количину поруџбине и услове рада, а ми ћемо у складу са тим препоручити најпогодније решење за производњу.
А2: Жарење се изричито препоручује за заптивке постављене у окружењима са високом температуром, вакуумом или константним притиском. За опште примене на собној температури са ниским притиском, процес се може изоставити ради смањења трошкова по вашој процени.
А3: Четири уобичајена основна узрока су наведена у наставку:
① Жлебови су дизајнирани да одговарају гуменим О-прстеновима, што доводи до неусклађених стопа компресије;
② Заптивке прескачу третман жарења и постепено се деформишу како се заостало напрезање ослобађа у условима рада;
③ Видљиве ознаке алата или неравнине постоје на заптивним површинама;
④ Слаба прецизност обраде жлебова опреме.
Молимо вас да доставите своје радне параметре и цртеже жлебова, а ми ћемо анализирати проблем и предложити циљана решења.
А4: Пажљива евалуација је потребна за сценарије са континуираним јаким ударима и јаким високофреквентним вибрацијама. ПЕЕК има високу крутост, али ниску еластичност, тако да најбоље функционише за статичко заптивање. За окружења са јаким вибрацијама, предлажемо оптимизацију структуре жлебова или истраживање испуњених модификованих ПЕЕК класа као алтернативе.