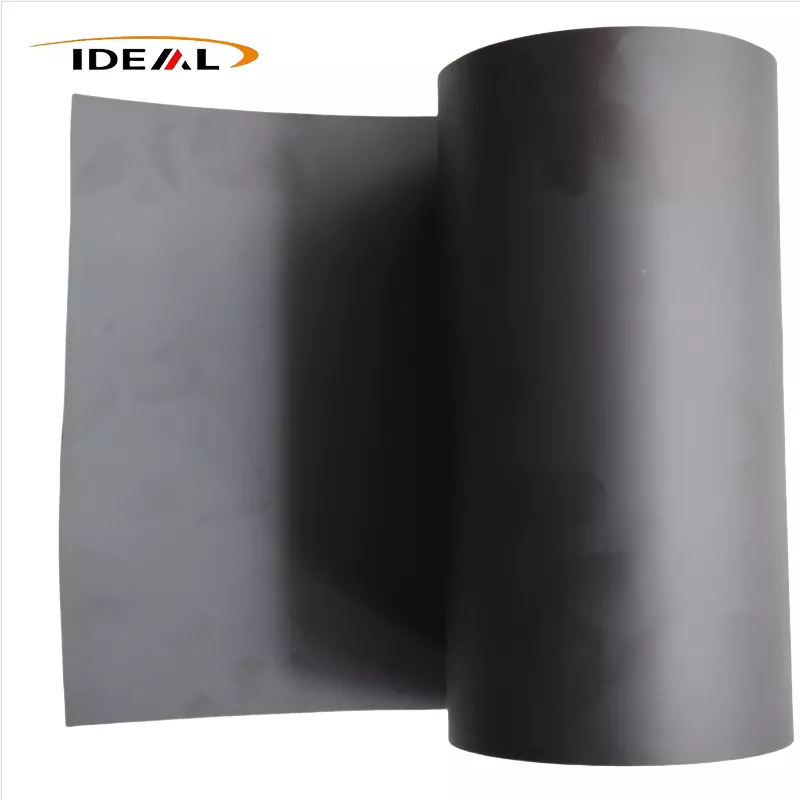
ПЕЕК филм пуњен угљеником (ливена ливена фолија од полиетеретеркетона пуњена угљеничним влакнима) користи полукристалну термопластичну ПЕЕК смолу високих перформанси као своју матрицу. Комбинује се са сецканим угљеничним влакнима на бази ПАН-а и континуирано се формира кроз процес екструзије ливеног ливеног ливеног под притиском Т-дие да би се произвео црни инжењерско-пластични филмски материјал.
ПЕЕК филм пуњен угљиком задржава основна својства девичанског ПЕЕК-а, укључујући отпорност на високе температуре, хемијску отпорност, отпорност на хидролизу и отпорност на зрачење. У међувремену, постиже значајна побољшања у крутости, топлотној проводљивости, самоподмазујућој отпорности на хабање и стабилности димензија. Материјал показује полупроводничке карактеристике и основне перформансе електромагнетне заштите. Првенствено је погодан за услове рада који укључују хабање при високим температурама, расипање топлоте, лагани дизајн, вакуумско окружење, ваздухопловство, нове енергетске и прецизне машине.
ПЕЕК филм са карбонским влакнима је континуирана црна композитна фолија произведена од пелета ПЕЕК смоле за екструзију помешаних са сецканим угљеничним влакнима, након чега следи ливење и жарење на високој температури. Доступна су три главна типа пунила: ЦФ10, ЦФ20 и ЦФ30.
ЦФ10 са ниским степеном пуњења има најнижи вискозитет растопа и оптималну течност, тако да је најлакши разред за производњу ливеног филма (0,05-0,3 мм). Има мало плутајућих влакана на површини, одржава разумну жилавост и отпоран је на крхкост. Искривљење након сечења је релативно мало, пружајући добар баланс ојачања и жилавости.
Недостаци: ограничено повећање крутости, благо смањење коефицијента топлотног ширења, умерено побољшање отпорности на хабање и скромно повећање електричне и топлотне проводљивости.
ЦФ20 показује умерену вискозност растопа и може се стабилно лити у филмове (0,10-0,40 мм). У поређењу са ЦФ10, његов модул, отпорност на хабање, топлотна проводљивост и стабилност димензија су значајно побољшани. Крхкост није достигла ниво ЦФ30, а филм и даље задржава прихватљиву толеранцију савијања. ЦФ20 пружа најбољу укупну равнотежу између свеобухватних перформанси материјала и обрадивости ливеног филма.
ЦФ30 пружа највише ојачање, отпорност на хабање и топлотну проводљивост. Међутим, вискозитет талине значајно расте, што отежава стабилну производњу ултратанких ливених филмова; поуздана производња је ограничена на дебљине ≥0,25 мм. Филм показује знатно повећану ломљивост, а микропукотине се могу формирати под благим савијањем. Ризик од савијања након сечења се значајно повећава, а контрола површинских плутајућих влакана постаје изазовна. Основни ЦФ30 пелет већ има веома мало издужење при прекиду. Када се једном обради у танки филм, ослобађање унутрашњег заосталог напрезања значајно повећава вероватноћу савијања током низводних операција сечења.
Основни принцип за ове разлике у својствима је да веће оптерећење карбонским влакнима повећава вискозитет растопа. Приликом обраде ливеног филма, растопљена смола се равномерно шири из прорезне матрице и повлачи се кроз низ ваљака за хлађење. Формулације са високим пуњењем су подложне пуцању, површинским удубљењима и плутајућим дефектима влакана када су подвргнуте напетости извлачења.
Напомена: Овај опис се односи само на сецкане ливене фолије пуњене карбонским влакнима; непрекидни препреги од угљеничних влакана су искључени, као и наменски антистатички слојеви ЕСД. Обична сецкана ПЕЕК фолија пуњена карбонским влакнима није еквивалентна наменској ЕСД антистатичкој фолији. Његов опсег отпорности је нестабилан и не може се директно применити као антистатички материјал за полупроводнике.
Гуангзхоу Идеал је започео производњу ПЕЕК фолије пуњене карбонским влакнима 2014. Током протеклих десет и више година, надоградили смо производну опрему, оптимизовали производне токове и успоставили формалне процедуре контроле квалитета. Строге контроле се примењују у свакој фази: улазна инспекција сложених пелета, синхроно праћење у реалном времену током производње и завршно лабораторијско тестирање у фабрици.
1. Долазна инспекција сировина:
А. Карл Фисцхер тестер влаге се користи за анализу садржаја влаге у сировом материјалу. Ми контролишемо садржај влаге модификованих пелета на ≤0,02% да бисмо спречили дефекте мехурића и рупица у готовим филмовима.
Б. Изводимо тест остатка пепела у пећи за пригушивање (калцинација на 580-600°Ц) да бисмо измерили оптерећење пунилом од угљеничних влакана. Дозвољено одступање између измереног садржаја пунила и номиналне спецификације је ≤±0,5 теж.%.
Ц. После мешања са два завртња за припрему узорка, угљенична влакна се одвајају пиролизом. Дужина влакана се броји под оптичким микроскопом да би се потврдио циљни опсег дужине влакана од 0,2-0,6 мм и да би се идентификовало прекомерно гњечење влакана.
2. ПЕЕК филм са карбонским влакнима Он-лине инспекција производне линије у реалном времену:
А. Он-лине праћење дебљине: β‑мерач дебљине или ласерски бесконтактни мерач дебљине врши континуирано попречно скенирање по целој ширини ролне; генеришу се криве дебљине у реалном времену, а делови ван толеранције се аутоматски означавају. Ово подржава фино подешавање ивице матрице у затвореној петљи. Погодно за континуирану производњу ливеног филма у распону од 0,1-0,5 мм; Толеранција дебљине се одржава на ±0,01‑0,03 мм.
Б. Систем за визуелну површинску инспекцију ЦЦД на мрежи: индустријске камере велике брзине идентификују површинске дефекте укључујући црне тачке, изгореле честице, рупице, уздужне огреботине и плутајућа влакна. Локације квара су означене инк-јет маркирањем; дефектни сегменти мреже могу се уклонити у наредним операцијама намотавања. Ограничења: ЦЦД инспекција не може да открије металне остатке уграђене испод површине или унутрашње микропразнине; испитује само спољашњу површину филма.
Ц. Онлине рендгенска инспекција: рендгенска онлајн детекција грешака приказује филм на уметнуте чврсте металне честице. Ово је врхунска опциона опрема и није стандардна конфигурација за све производне серије.
3. Офф-лине лабораторијско тестирање готовог производа:
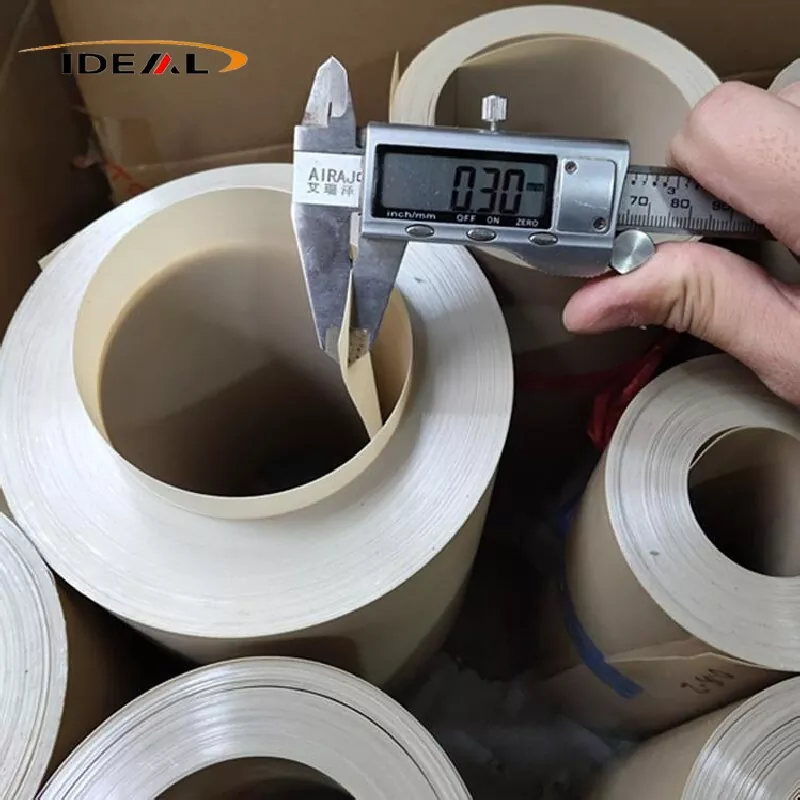
А. Контрола димензија и изгледа: дебљина филма се мери дигиталним микрометром; ширина, дужина и крај ролне се проверавају помоћу челичних мерних правила. Квалитет површине се процењује визуелним посматрањем у комбинацији са стереомикроскопским прегледом да би се проценила тежина плутајућег влакна; прави се разлика између бледе површинске текстуре и истурених изложених плутајућих влакана. Површинске огреботине и дефекти црних тачака се формално евидентирају.
Б. Детекција микроструктуре: Узорци се припремају за металографску анализу попречног пресека. Процењујемо дисперзију угљеничних влакана, проверавамо агломерацију влакана и квантификујемо унутрашњу порозност. Наш циљ унутрашње контроле за порозност је испод 2%; такође прегледавамо фино уграђене металне остатке. ДСЦ (Диференцијална скенирајућа калориметрија) се користи за тестирање температуре врха топљења, кристалности и температуре стакластог прелаза (Тг). Унутрашња кристалност је контролисана унутар 25-32%; Варијација кристалности од серије до серије се прати да би се проценила ефикасност третмана жарењем.
Ц. Испитивање механичких својстава: У складу са ИСО527‑3, модул затезања, чврстоћа на кидање и издужење при кидању се испитују одвојено дуж правца машине за екструзију (МД) и попречног смера (ТД). Израчунава се однос МД-то-ТД модула, са ограничењем унутрашње контроле ≤1,6 за управљање анизотропијом.
Д. Процена преосталог унутрашњег напрезања путем теста савијања резаним калупом: Припремите узорке ПЕЕК филма пуњене Ц угљеним влакнима квадрата 100 мм×100 мм, слободно их положите на равну стаклену плочу и оставите да одстоје на собној температури 24 сата. Мери се висина угаоног лука сваког узорка. За стандардне не-жарене типове, максимална дозвољена висина лука је ≤6мм; за прецизне офлајн жарене типове висина лука мора бити ≤2‑3мм.
Е. Испитивање термичких својстава: Температура скретања топлоте (ХДТ, ИСО75) и коефицијент топлотног ширења (ЦТЕ) се мере у оба смера МД и ТД да би се проценила стабилност димензија под високим и ниским температурама.
Ф. Испитивање трења и отпорности на хабање: Табер тестирање на хабање се спроводи да би се одредио коефицијент трења и стопа хабања за процену перформанси отпорности на хабање.
А. Металографска анализа попречног пресека и испитивање затезања су прегледи деструктивног узорковања; не могу гарантовати да је свака позиција на целој ролни без кварова.
Б. Онлине Кс-зрака детекција металних грешака је врхунска опциона опрема. Само филтрација растопа не може елиминисати 100% ризика од трагова металних страних загађивача.
Ц. Тест савијања даје само индиректну процену заосталог унутрашњег напрезања; не постоји директна метода испитивања која би дала нумеричку вредност заосталог напрезања.
Д. МД‑ТД анизотропија се може проценити само на узорцима; процес производње ливеног филма не може у потпуности елиминисати ово инхерентно анизотропно понашање.
Уз примењене горе поменуте процедуре контроле квалитета, наш ПЕЕК филм испуњен угљеником има равне, глатке површине са обе стране, са уједначеном мат црном завршном обрадом и доследном бојом на целој мрежи.
1. Нема недостатака који утичу на квалитет као што су чврсте црне тачке узроковане агломерацијом угљеника, мехурићи, рупице, пукотине кроз дебљину, дубоке огреботине, мрље од уља или страних инклузија.
2. Крајње површине ролне су уредне, без телескопских или неусклађених слојева ролне. Намотавање је равномерно и чврсто; између узастопних слојева ране убацује се заштитни филм сепаратора.
3. Чврсто подигнуте црне тачке, уметнуте металне чврсте инклузије, продорне рупе, непрекидне огреботине, мехурићи и боре нису дозвољени.
4. Резултати испитивања дебљине, механичких перформанси и садржаја пепела унутар једне производне серије варирају у прихватљивим границама.
5. ЦОЦ сертификат о фабричкој инспекцији се издаје за сваку серију, наводећи број серије, пуњење пунила, дебљину филма и комплетне податке механичког испитивања.
| Назив производа | ПЕЕК филм испуњен угљеником |
| Материјал | ЦФ10 ПЕЕК, ЦФ20 ПЕЕК, ЦФ30 ПЕЕК |
| Боја (пунило) | Уједначена мат црна |
| Конвенционална дебљина | 12μм, 25μм, 50μм, 100μм, 200μм, 500μм, 1мм |
| Ширина | 300мм, 500мм, 620мм, 1000мм подржава било које прилагођено сечење уске ширине |
| Дужина | 50м, 100м, дуге и кратке ролне могу се прилагодити по потреби |
| узорак | Да се преговара |
| Цертификати | ИСО9001:2012 |
| Услуге подршке | сечење, ламинирање, обрада сечењем, разне врсте једноделних готових производа могу се прилагодити |
1. Топлотна проводљивост: Чисти ПЕЕК има топлотну проводљивост од само 0,29 В/(м·К). ЦФ10 достиже 0,5–0,7 В/(м·К), док ЦФ30 постиже 0,8–1,2 В/(м·К), испоручујући 3–4 пута већу ефикасност дисипације топлоте од чистог ПЕЕК-а.
2. Изузетно низак коефицијент топлотног ширења (ЦТЕ). Костур од угљеничних влакана ограничава термичку деформацију смоле, обезбеђујући минимално одступање димензија током термичког циклуса.
3. Након третмана жарења и обликовања, филм постиже стопу термичког скупљања од ≤0,5% на 260°Ц, одржавајући стабилну тачност димензија за ултра танке прецизне заптивке.
1. Материјал има супериорно својствено самоподмазивање, са коефицијентом трења преко 40% нижим од чистог ПЕЕК-а. Подржава дуготрајан стабилан рад без подмазивања уљем.
2. Пружа изванредну отпорност на замор и отпоран је на пуцање или ломљење под клизањем и понављаном компресијом.
3. Ограничења: ПЕЕК филм пуњен угљеником има мању жилавост од непуњеног природног ПЕЕК филма са повећаном крхкошћу, што га чини неприкладним за сценарије који укључују често велико савијање или напрезање при удару.
4. Под дуготрајним екстремним клизањем, филм може створити трагове тврдих влакана, тако да није применљив за директан контакт са високопрецизним површинама литографских плоча.
Унутрашња угљенична влакна формирају континуирану проводну мрежу, обезбеђујући стабилну површинску отпорност у распону од 10³–10⁸ Ω/ск. Материјал показује полупроводне карактеристике и основне перформансе ЕМИ заштите, који апсорбује и изолује залутале електромагнетне сметње које стварају каблови и енергетски модули.
ПЕЕК филм са карбонским влакнима интегрише високу топлотну проводљивост, одличну отпорност на хабање, перформансе електромагнетне заштите и стабилност вакуума, подржавајући широк спектар индустријских апликација као што следи:
Служи као ЕМИ заштитна фолија за ваздушне каблове, замењујући традиционалну бакарну и алуминијумску фолију и смањујући тежину компоненти за преко 30%. Делује као изолациона облога на високим температурама, отпорна на уље за одељке мотора авиона, отпорна на корозију од авионског горива и хидрауличног флуида. Његове особине отпорне на зрачење и ниске емисије гасова чине га идеалним за изолацију сателитских вакуумских модула под екстремним разликама у температури у простору. Такође се користи за клизне заптивке отпорне на хабање у прецизним механизмима преноса дронова.
Са малим испуштањем гасова, ниским таложењем јона, високом топлотном проводљивошћу и стабилном димензионалном стабилношћу у вакууму и високим температурама, ПЕЕК филм испуњен карбонским влакнима се широко користи у полупроводничким процесима. Типичне примене укључују високотемпературне изолационе облоге за јеткање, ПВД, ЦВД и вакуумске коморе за чишћење плазмом; ултра-танке заптивке отпорне на топлоту отпорне на хабање за уређаје за пренос плочица; изолационе фолије за расипање топлоте за ЦМП потпорне прстенове; и топлотно проводљива облога отпорна на хабање за столове за испитивање струготина на високим температурама.
Примењује се на самоподмазујућим клизним обложним фолијама за брзе линеарне вођице и транспортне ваљке, фолије за ослобађање при високим температурама за калупе за ињектирање и вруће пресовање, заптивне плоче отпорне на топлоту и уље за хидрауличне вентиле и тела пумпе, и антифрикционе термоизолационе јастучиће за роботске спојеве како би се избегла акумулација топлоте због трења.
Погодно за термоизолационе облоге електронских микроскопа и вакуумских комора машина за оптичко облагање, заптивке за уређаје отпорне на корозију на високе температуре за опрему за физичко и хемијско испитивање и заштитне фолије отпорне на зрачење за инструменте за нуклеарну детекцију.
1. Полупроводнички процеси ултра-високе чистоће који укључују директан контакт са плочицама, где осипање угљеничних остатака може изазвати површинску контаминацију.
2. Примене које захтевају стабилне ЕСД перформансе у оквиру 10⁶–10⁹ Ω/ск, пошто овај материјал показује неконтролисану, широку флуктуацију отпора и не може да испуни стандардне захтеве за статичку дисипацију.
3. Компоненте које захтевају поновљено савијање и флексибилну еластичност, због инхерентне кртости материјала и малог издужења при ломљењу.
4. Оптичке провидне компоненте, јер је филм потпуно црн и непрозиран.
5. Примене на листовима са изузетно високом равношћу без савијања. Процес ливења ствара инхерентну оријентацију влакана; жарење само ослобађа заостало напрезање и не може постићи потпуно нулто савијање. Ултра-висока равност захтева додатно ЦНЦ двострано прецизно глодање.
6. Радни услови са јаким оксидирајућим медијима као што је концентрована сумпорна киселина, која ће кородирати ПЕЕК подлогу.
А1: За уобичајени опсег дебљине од 0,1–0,5 мм, општа индустријска класа даје толеранцију дебљине од ±0,02–0,04 мм, док прецизни разред постиже ±0,01–0,03 мм. Толеранција ширине ролне је ±2 мм, а толеранција резаног листа је ±1 мм. Ултра-танки мерачи испод 0,1 мм усвајају опуштене стандарде толеранције, што је потврђено техничким споразумом.
А2: Искривљење после сечења је углавном узроковано закључаним заосталим унутрашњим напрезањем који настаје током екструзионог ливења, као и анизотропним скупљањем изазваним оријентацијом угљеничних влакана у смеру машине. Ванмрежно жарени слојеви ефикасно смањују ризик од савијања, иако се инхерентна анизотропија материјала не може у потпуности елиминисати. Купци са захтевима за ултра-прецизном обрадом могу применити секундарно жарење на лицу места како би додатно стабилизовали равност.
А3: Да бисмо минимизирали заостали напон и анизотропију ливеног ПЕЕК филма испуњеног угљеником, усвајамо основне контроле процеса укључујући градијентно споро хлађење уместо брзог гашења, ниску напетост извлачења, оптимизовану конфигурацију завртња за ниско смицање и професионални третман ван мреже за жарење. Наш КЦ систем стриктно прати однос МД-ТД модула и ниво искривљености. Имајте на уму да се инхерентна анизотропија материјала може само ублажити, не и потпуно елиминисати.
А4: Ширина главне ролне се креће од 300–650 мм и може се даље резати на прилагођене уске ширине. Дужина ролне варира у зависности од дебљине: танки филмови од 0,1–0,25 мм су типично 25–50 м по ролни, а филмови средње дебљине од 0,3–0,5 мм су 50–100 м по ролни, сви опремљени језгром унутрашњег пречника 76 мм.
А5: Стандардни ПЕЕК филм испуњен угљеником карактерише нестабилна полупроводничка отпорност широког опсега од 10³–10⁵ Ω/ск. То није формални ЕСД-контролисани статички дисипативни материјал и не може да одржи стабилну отпорност унутар стандардног опсега 10⁶–10⁹ Ω/ск ЕСД. Специјализовани ПЕЕК филм стабилизован ЕСД је неопходан за формалне полупроводничке ЕСД апликације.
А6: Не. Стандардни ПЕЕК филм пуњен угљеником одбацује фине угљеничне микрочестице под трењем, изазивајући озбиљну контаминацију када је у директном контакту са плочицама. Овај материјал је погодан само за хабајуће облоге без контакта са плочицама и изолационе подлошке унутар полупроводничке опреме. Прецизне компоненте са контактом на плочице морају бити произведене од ЕСД ПЕЕК материјала високе чистоће полупроводника.