Инжењери који специфицирају цеви од ојачаног полиетеркетона (ПЕЕК) суочавају се са тренутном одлуком: која врста ојачања влакнима ће одржати део живим на терену. Непуњени ПЕЕК подноси високе температуре и јаке хемикалије без напора. Али под великим сталним оптерећењима или екстремним температурама, сирова пластика пузи. Додајете влакна да бисте зауставили ту промену димензија. Избор се скоро увек сужава на 30% угљеничних влакана (ЦФ30) или 30% стаклених влакана (ГФ30). Погрешан избор значи превремено хабање делова који се спајају, неочекиване електричне кратке спојеве или катастрофалну термичку деградацију.
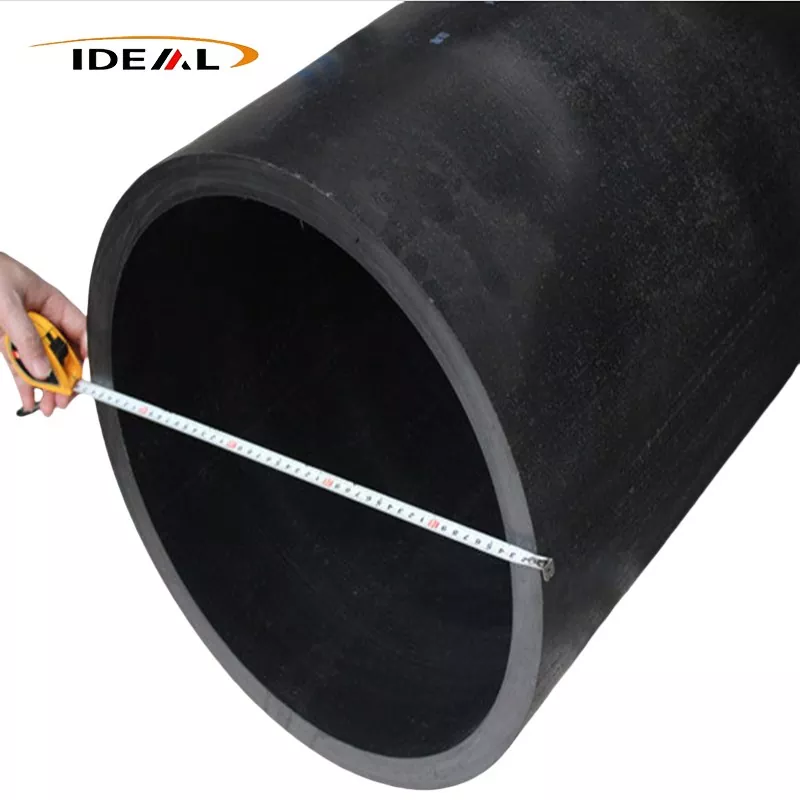
Ви специфициратеПЕЕК цев ојачана угљеничним влакнимакада примена укључује покретне делове, клизно трење или строге захтеве за статичку дисипацију. Угљена влакна делују као микроскопско суво мазиво. Такође повлаче топлоту са контактне површине, спречавајући локализовано топљење или деформацију под великим оптерећењима.
Наведите ПЕЕК ГФ30 када вам је потребна максимална електрична и топлотна изолација у чисто статичкој, структурној примени. Стакло је веома абразивно. Ако користите ГФ30 цев као лежај или чахуру на челичној осовини, стаклена влакна ће брзо сажвакати одговарајући метал. ЦФ30 штеди металну осовину док одржава структурну крутост пластичног дела.
Разлог зашто непопуњен ПЕЕК тако добро функционише своди се на његову специфичну молекуларну структуру. Има наизменичне ароматичне прстенове и етарске везе. Етарске везе обезбеђују молекуларну флексибилност, дајући пластици инхерентну жилавост и отпорност на удар. Ароматични прстенови пружају екстремну крутост и термичку стабилност. То подешавање му даје одличну отпорност на топлоту, плус прецизан баланс жилавости и крутости. Под топлотом или притиском, ПЕЕК се не деформише лако и добро се држи против сталног стреса.
ПЕЕК се такође ослања на високо полукристалну структуру. Одржава ниво кристалности од око 25% до 35%, што му помаже да задржи своја механичка својства нетакнута чак и када се температуре пењу ка тачки топљења. Прецизно управљање топлотом током екструзије осигурава да се полимерни ланци савијају у ове високо уређене кристалне структуре. Ако произвођач охлади екструдирану цев пребрзо, пластика остаје аморфна, постаје провидна и губи своју хемијску отпорност и чврстоћу на високим температурама.
Када спојите ову матрицу са исецканим угљеничним или стакленим влакнима, прекидате уредно савијање полимерних ланаца, али добијате круту унутрашњу скелу. Полимерна матрица преноси примењени стрес директно на много јача, чвршћа влакна. Ово ограничава кретање полимерних ланаца, зауставља пузање и драматично повећава затезну чврстоћу. Такође снижава коефицијент линеарне термичке експанзије (ЦЛТЕ) на нивое који блиско одговарају алуминијуму или челику, омогућавајући инжењерима да дизајнирају чврсте спојеве метала на пластику који се неће олабавити када се склоп загреје.
Додавање угљеничних влакана није линеарна надоградња. Постоји велика казна у производњи. Како се садржај влакана повећава, вискозност топљења пластичних шиљака. У екструдираној цеви, ова влакна имају тенденцију да се поравнају у правцу тока, што значи да цев развија невероватну затезну чврстоћу дуж своје дужине, са нешто мањом чврстоћом дуж своје осе обруча.
Испуна од 10% угљеника обезбеђује скромну крутост док одржава индекс протока растопа довољно високим за сложене екструзије са танким зидовима. Остаје релативно лак за машинску обраду и отпоран је на крто ломљење.
Корак до 30% угљеничних влакана представља индустријски стандард. Балансира огромна повећања затезне чврстоће са прихватљивом обрадљивошћу. Овај однос обезбеђује структурални интегритет потребан за примену под високим притиском без потпуног жртвовања природне жилавости пластике.
Са 40% пуњења угљеником постижете максималну крутост. Компромис је екстремни вискозитет током производње. Екструдирање или бризгање цеви од 40% ЦФ захтева прецизну контролу температуре како би се спречиле шупљине. Добијени материјал је веома крхак. Машинска обрада 40% ЦФ ПЕЕК захтева поликристални дијамантски (ПЦД) алат, пошто ће стандардна карбидна глодала изгубити своју оштрицу за неколико минута када секу кроз ту запремину абразивног угљеника.
Непуњени ПЕЕК има температуру топлотне дисторзије (ХДТ) око 152°Ц. Додајте 30% угљеника или стаклених влакана и тај ХДТ скочи на 315°Ц. Оба пуњена материјала са лакоћом подносе екстремну температуру околине.
Дивергенција лежи у електричним путевима. ПЕЕК је природно веома ефикасан изолатор. Додавање стаклених влакана одржава га таквим, одржавајући високу запреминску отпорност. Додавање угљеничних влакана драстично смањује његову запреминску отпорност. ЦФ30 је инхерентно антистатичан. Подешавањем угљеничне матрице, произвођачи могу произвести антистатички ПЕЕК цилиндар или потпуно проводљиве ПЕЕК цеви. Ако ваш цев за гориво или ваздухопловна компонента треба безбедно да уземљи статичко пуњење, карбонска влакна су обавезна. Стаклена влакна ће заробити то пуњење све док не изгради довољан напон за лук, потенцијално узрокујући катастрофалан квар у променљивим окружењима.
Трибологија—проучавање трења и хабања—је где се ЦФ30 и ГФ30 одвајају у потпуности на основу њихове физичке интеракције са површинама које се спајају.
| Варијанта материјала | Коефицијент динамичког трења (у односу на челик) | Профил хабања површине парења | Тхермал Цондуцтивити |
|---|---|---|---|
| Непопуњен ПЕЕК | 0,30 - 0,40 | Ниска (неабразивна) | Низак (изолатор) |
| ПЕЕК ЦФ30 | 0,15 - 0,20 | Веома ниска (самоподмазујућа) | Високо (одводи топлоту) |
| ПЕЕК ГФ30 | 0,40 - 0,55 | Високо (високо абразивно) | Низак (изолатор) |
У динамичким оптерећењима, акумулација топлоте уништава пластику. Сваки полимер има ограничење притиска и брзине (ПВ). Ако се пређе преко ове границе, пластика не може довољно брзо да одбаци топлоту трења, што доводи до брзог топљења и квара компоненти. ЦФ30 се истиче у лежајевима, заптивкама и хабајућим прстеновима јер карбонска влакна делују као топлотни водови, повлачећи топлоту са интерфејса трења и распршујући је кроз тело цеви.
Угљена влакна такође делују као чврсто мазиво. Како се ПЕЕК микроскопски троши, оставља танак триболошки слој угљеника на површини која се спаја, снижавајући коефицијент трења током времена.
Стаклена влакна раде управо супротно. Они су топлотни изолатори, што значи да топлота трења остаје заробљена на контактној тачки, смањујући ефективну ПВ границу дела. Још горе, изложена микроскопска стаклена влакна делују као брусни папир. Под динамичким оптерећењем, ГФ30 цев ће агресивно ударити и истрошити металну осовину на којој се вози. Користите стакло за статичке структурне одстоје. Користите угљеник за све што се креће.
Инжењери одређују ове цеви на основу екстрема животне средине који уништавају стандардну инжењерску пластику као што су Делрин или Најлон.
У ваздухопловним апликацијама, смањење тежине покреће избор материјала. Машински обрађена цев од угљеничних влакана замењује алуминијум и титанијум у системима за гориво, оквирима дронова и структуралним одпорницима. Губи значајну тежину док је отпоран на агресивне ваздухопловне течности, хидраулична уља и гориво за авионе.
У области медицине, ПЕЕК цев за медицинске инструменте мора да преживи стотине циклуса у аутоклаву на пари на високој температури без деградације, савијања или губитка димензионалне стабилности. Варијанте пуњене угљеником обезбеђују високу крутост потребну за хируршке вођице циљања, ендоскопске ручке и компоненте спољне фиксације.
Енергија и операције бушења на мору се ослањају наПЕЕК пуњен екструдираним угљеникомза алате за жичану каротажу у бушотинама и кућишта сензора. Материјал преживљава сталну изложеност киселом гасу (Х2С), екстремном хидростатичком притиску и температури околине која прелази 200°Ц дубоко под земљом.
Екструдирање испуњеног ПЕЕК-а је познато као тешко. Влакна се могу накупљати током фазе топљења, стварајући суве тачке, зоне богате смолом или празнине скривене унутар зида цеви. Празнина од 1 мм у зиду ПЕЕК цеви делује као концентратор озбиљног напрезања. Под цикличним оптерећењем или високим хидростатичким притиском, микро-пукотине се шире из ове шупљине све док се део у потпуности не смакне. Пошто је ПЕЕК испуњен угљеником мрко црн и потпуно непрозиран, не можете визуелно да прегледате унутрашњост да бисте видели ове недостатке.
Да би се гарантовао структурални интегритет, ослања се на врхунску производњуАИ-Дривен Детецтион Детецтион. Овај процес упарује ултразвучно акустично скенирање или напредно рендгенско снимање са алгоритмима машинског учења. Он идентификује микро-празнине, агломерацију влакана и варијације концентричности у реалном времену док цев напушта екструзиону матрицу. Систем тренутно мапира акустичне рефлексије у физичке величине дефекта, одбацујући угрожене делове цеви пре него што се отпреме. Уклањање ових унутрашњих дефеката гарантује да завршни обрађени зид цеви неће пропасти под притиском на терену.
Одређивање праве мешавине полимера је бескорисно ако коначна геометрија захтева превише накнадне обраде. ПЕЕК је скупа сировина. Куповина чврсте шипке и прерада 80% тога у чипове уништава ваш буџет пројекта и губи драгоцено време ЦНЦ машине. Набавка цеви у облику мреже драстично смањује трошкове производње и материјални отпад.
Као наменска фабрика, Гуангзхоу Идеал Пластиц управља специјализованим линијама за екструзију, бризгање и ЦНЦ машинску обраду посебно за високотемпературну инжењерску пластику. Они производеПЕЕК цеви пуњене карбонским влакнимаса стопом пуњења угљеником у распону од 10% до 40%. Постројење екструдира масивне профиле, руковање прилагођеним димензијама у распону од 15 мм до 458 мм по спецификацијама унутрашњег и спољашњег пречника.
Сви материјали су подржани ИСО9001 менаџментом квалитета, уз РЕАЦХ и РоХС сертификате. Ово обезбеђује потпуну усклађеност за глобалне ланце снабдевања у ваздухопловству, медицини и производњи прецизне производње. Усклађивањем исправне стопе пуњења угљеником са екструзијом у облику скоро мреже, добијате тачне механичке особине за које сте дизајнирали, испоручене у геометрији која минимизира трошкове обраде.